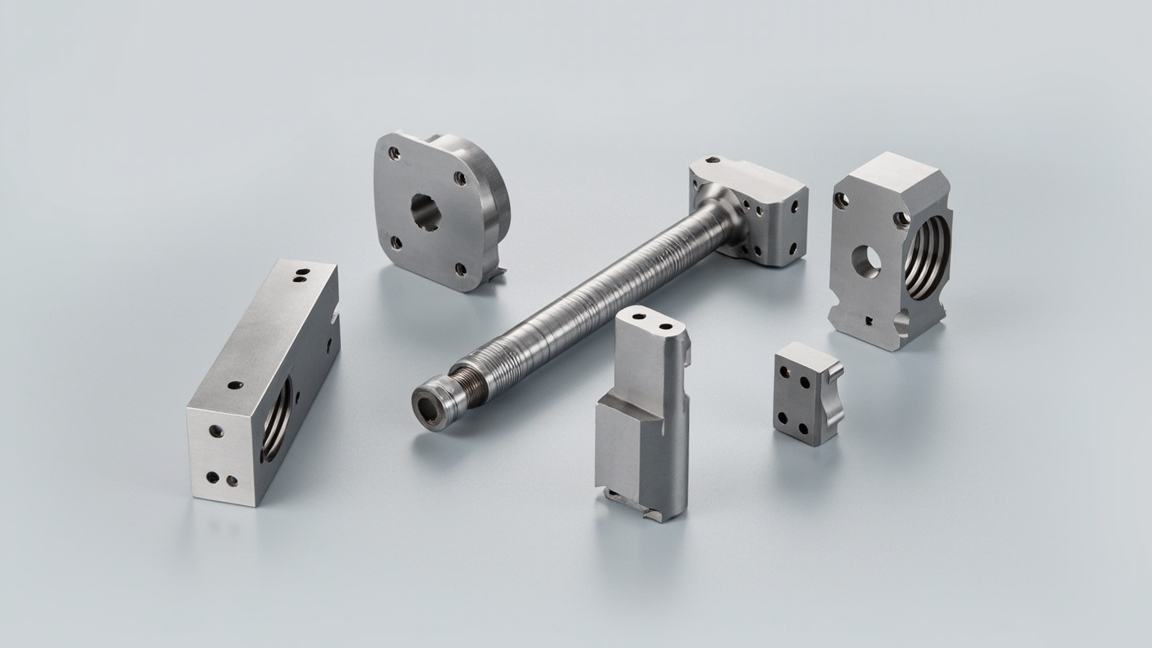
如果你在中国的工厂参观过,你可能至少三次听到过"哦,我们有五轴机床"。这是默认的销售说辞。但问题是——大多数零件实际上并不需要五轴加工。将三轴工作强行放在五轴机床上只是昂贵的。
在我们的五轴AF-C250机床上加工超过50,000个零件后,我们是如何看待三轴与五轴的决策的。
何时三轴是正确的选择
使用3轴时:
- 零件可以保持在一个方向上——没有需要重新定位的对面特征
- 所有特征都可以从顶部访问(如果可用,还可以通过第四个轴访问一些侧面)
- 循环时间是可接受的(对于小到中等零件,通常在30分钟以下)
当你的零件很小,生产量很高时,3轴也是正确的选择——较低的每机时成本决定了决策。
何时5轴物有所值
当以下任何情况适用时,5轴的成本高出2-3倍的小时费是值得的:
- 多个复杂侧面——叶轮、整体叶轮、带有交叉管道的歧管
- 倒角——否则需要电火花加工或特殊工具的特征
- 不同侧面特征之间的紧密公差关系——5轴允许你一次性完成所有切割,消除了重新定位的错误
- 循环时间重要——5轴可以在一个设置中切割复杂零件,而3轴需要多个设置
真实案例:液压分配器
一家德国汽车供应商带着一个液压分配器来找我们,这个分配器是用3轴机床加工的,需要4次单独的设置(也就有4次夹具误差的机会)。切换到5轴后,切割周期时间缩短了47%,位置公差从±0.1毫米缩小到了±0.03毫米。
仅设置时间的节省就足以证明在500件生产运行中采用5轴的额外成本是合理的。
底线
不要为不需要的5轴支付费用。但如果您的零件真的需要5轴,也不要接受3轴——质量和周期时间的好处会在每次生产运行中累积。
如果有疑问,请将您的STEP文件发送给我们。我们将进行评估并推荐正确的设置,同时为两种选项提供周期时间估算。